

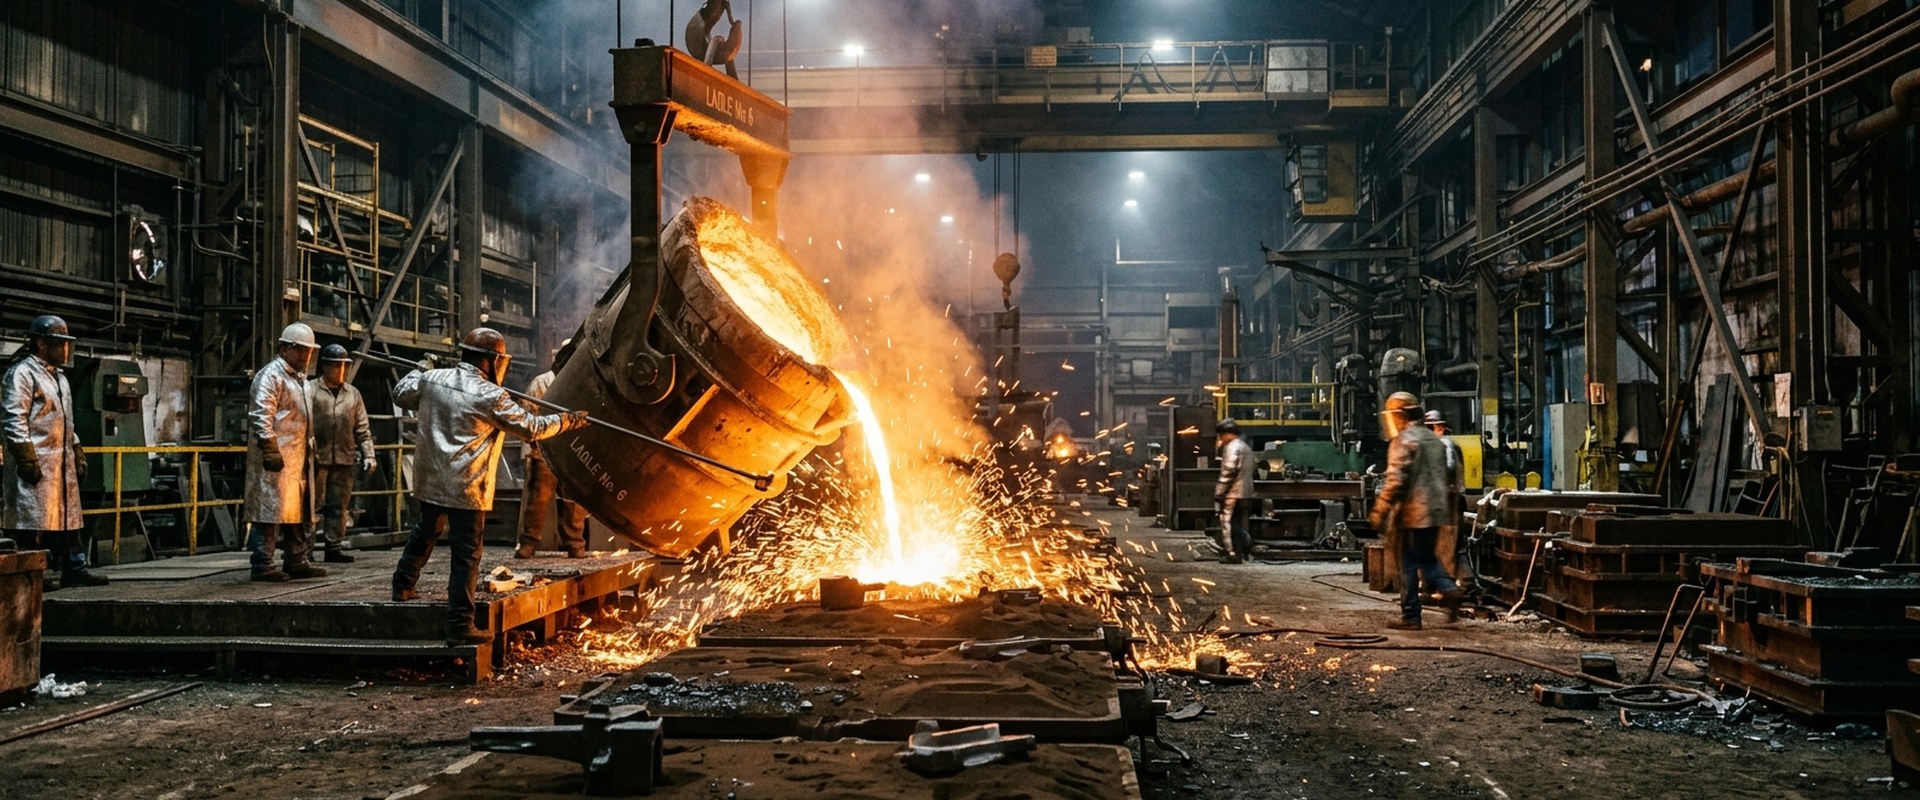
Литейный ковш — ключевое звено между плавильной печью и формой: от его конструкции, ёмкости и футеровки зависит, доедет ли расплав до отливки с нужной температурой и без потерь. Ошибка в выборе ковша оборачивается браком, преждевременным остыванием металла и риском для литейщика, поэтому подбирать его нужно под конкретный сплав, объём плавки и способ разливки.
В этом материале разберём, какие бывают литейные ковши, из чего делают футеровку, как считать ёмкость и на что смотреть при покупке. Поставщик литейного оборудования — ООО «Волковысский бизнес-центр» (vbc.by), доставка по Беларуси.
Что такое литейный ковш и где применяется
Литейный (разливочный) ковш — это футерованная ёмкость для приёма, переноски и разливки жидкого металла из плавильной печи в литейные формы или изложницы. Его применяют на литейных участках машиностроительных и ремонтных заводов, в художественном литье, при производстве отливок из чугуна, стали, бронзы, алюминия и других сплавов.
Ковш должен не просто удержать расплав, а сохранить его температуру и позволить разлить металл дозированно и безопасно. Поэтому главные вопросы при выборе — тип ковша, материал футеровки и ёмкость под ваш объём плавки.
Виды литейных ковшей
Ковши различают по способу слива металла и по конструкции — от этого зависит точность разливки и удобство работы.
| Тип ковша | Как разливается металл | Где применяется |
|---|---|---|
| Чайниковый (носковый) | Через носок при наклоне ковша | Небольшие и средние отливки, цветное литьё, участки с ручной разливкой |
| Барабанный (поворотный) | Поворотом корпуса вокруг оси | Перенос и дозированная разливка, удобен на кран-балке |
| Стопорный | Через донное отверстие со стопором | Чистый металл без шлака, крупные и ответственные отливки |
| Конусный (с верхним сливом) | Наклоном, слив через край | Простые задачи, перенос расплава небольшими объёмами |
Для участков без мостового крана чаще берут чайниковые и конусные ковши с ручным или талевым управлением наклоном. Там, где есть кран-балка и нужна дозированная разливка, удобнее барабанные; для крупного и чистого литья — стопорные.
Футеровка ковша: из чего и зачем
Футеровка — это огнеупорная внутренняя облицовка ковша, которая защищает металлический корпус от прожога и держит температуру расплава. От материала футеровки зависит, какой сплав можно разливать и сколько прослужит ковш.
| Материал футеровки | Особенности | Для чего подходит |
|---|---|---|
| Шамот (шамотный кирпич/масса) | Доступный, универсальный огнеупор | Чугун, цветные сплавы, рядовые задачи |
| Высокоглинозёмистые массы | Выше огнеупорность и стойкость | Сталь, высокотемпературные сплавы |
| Корундовые/специальные набивные массы | Максимальная стойкость, дольше служат | Ответственное и частое литьё |
Футеровка — расходный элемент: со временем она выгорает и требует ремонта или замены. Поэтому при выборе ковша сразу уточняйте, как выполняется футеровка, доступны ли ремонтные массы и насколько просто обслуживать внутреннюю облицовку.
Сплав и температура разливки
Выбор ковша и футеровки всегда отталкивается от того, какой металл вы разливаете: у каждого сплава своя температура, а значит и требования к огнеупору. Ниже — ориентировочные диапазоны температур разливки, по которым подбирают стойкость футеровки (точные значения зависят от конкретной марки сплава и технологии).
| Сплав | Ориентир температуры разливки | Требования к футеровке |
|---|---|---|
| Алюминиевые сплавы | Относительно низкая | Шамот, стойкий к алюминию огнеупор |
| Бронза, латунь | Средняя | Шамотная футеровка |
| Чугун | Высокая | Качественный шамот, при интенсивной работе — высокоглинозёмистая масса |
| Сталь | Самая высокая | Высокоглинозёмистые и корундовые массы |
Чем выше температура расплава, тем более стойкий огнеупор нужен и тем быстрее изнашивается футеровка. Поэтому «универсальный» ковш под все сплавы сразу — компромисс: под ответственное стальное литьё и под цветмет разумнее подбирать футеровку прицельно.
Ключевые параметры выбора
| Параметр | На что влияет | Ориентир при выборе |
|---|---|---|
| Ёмкость (по массе расплава) | Сколько металла переносите и разливаете за цикл | Под объём плавки печи и массу отливки, с небольшим запасом |
| Тип слива | Чистота металла и точность разливки | Стопорный — для чистого металла, носковый — для простоты |
| Материал футеровки | Какой сплав и температура | Под температуру вашего расплава (чугун/сталь/цветмет) |
| Механизм наклона | Удобство и безопасность разливки | Ручной/червячный редуктор или привод под кран-балку |
| Способ перемещения | Как ковш доставляется к форме | Ручной, на тележке, на траверсе под кран |
Как подобрать ёмкость ковша
Ёмкость литейного ковша указывают по массе удерживаемого расплава, и она должна соответствовать объёму вашей плавильной печи и массе отливок. Слишком маленький ковш заставит делать лишние циклы и быстрее остужать металл; слишком большой — избыточен по весу, требует крана и остужает недоиспользованный расплав.
Практический ориентир: ковш подбирают так, чтобы за одну-две разливки закрыть типовую форму, а температура металла к концу разливки оставалась в рабочем диапазоне сплава. Учитывайте, что часть объёма занимает футеровка, поэтому полезная ёмкость меньше габаритной.
Механизмы наклона и перемещения
Как именно ковш наклоняют и доставляют к форме — вопрос не только удобства, но и безопасности. Для небольших ковшей применяют ручной наклон за рукоять или траверсу; это просто, но требует физических усилий и ограничивает массу расплава. Более крупные ковши оснащают червячным (редукторным) механизмом наклона — маховик вращается легко, разливка идёт плавно и дозированно, металл не выплёскивается. Самые тяжёлые ковши работают на траверсе под мостовым краном или кран-балкой, наклон выполняется приводом.
Способ перемещения выбирают под цех: ручной перенос и тележка — для лёгких ковшей и коротких маршрутов, подвес на крюк крана — для тяжёлых. Узлы подвеса (цапфы, проушины, траверса) должны иметь запас прочности: они работают рядом с раскалённым металлом и несут всю массу расплава.
Разогрев, сушка и эксплуатация
Новую или отремонтированную футеровку обязательно сушат и прогревают перед заливкой металла — резкий контакт сухого огнеупора с расплавом вызывает растрескивание и бурное парообразование. Перед каждой плавкой ковш подогревают, чтобы он не «съедал» температуру металла и не давал термоудар по футеровке. После работы остатки металла и шлак удаляют, пока ковш тёплый.
Срок службы и экономика ковша
Стоимость владения литейным ковшом складывается не из одной цены покупки, а из ресурса футеровки и затрат на её восстановление. Металлический корпус при правильной эксплуатации служит годами, а футеровка — расходник, который периодически ремонтируют или полностью меняют. Чем выше температура сплава и интенсивнее работа, тем быстрее выгорает огнеупор. Поэтому при сравнении ковшей смотрите не только на цену, но и на ремонтопригодность футеровки и доступность огнеупорных масс: ковш, который можно быстро перефутеровать имеющимися материалами, в эксплуатации выходит дешевле «дешёвого» аналога без ремкомплекта.
На что смотреть при покупке
- Соответствие ёмкости объёму печи и массе ваших отливок.
- Тип слива под требования к чистоте металла (стопорный против носкового).
- Материал и ремонтопригодность футеровки под температуру вашего сплава.
- Надёжность механизма наклона и узлов подвеса (цапфы, траверса) — это безопасность.
- Качество металлического корпуса и сварных швов — корпус работает при высокой температуре.
- Доступность ремонтных огнеупорных масс и запчастей у поставщика.
Частые ошибки и техника безопасности
Типичные ошибки — заливка металла в непросушенную футеровку, переполнение ковша сверх безопасного уровня и работа с изношенной футеровкой до прожога корпуса. Любая из них ведёт к выплеску расплава.
Работа с жидким металлом требует строгой дисциплины: спецодежда, защита лица и глаз, сухой инструмент и площадка (влага вызывает взрывное парообразование), исправные механизмы подвеса и наклона, отсутствие людей в зоне возможного выплеска. Разогрев, разливку и обслуживание выполняют только обученные литейщики.
Что купить в ВБЦ
В каталоге ООО «Волковысский бизнес-центр» можно подобрать литейный ковш под ваш сплав и объём — смотрите позицию Ковши литейные. Для плавки и термообработки в литейной лаборатории и на участке пригодятся муфельные электропечи: ЭКПС-50 (до 1300 °C) и ЭКПС-10 (до 1300 °C). Другое оснащение литейного участка собрано в категории Литейное оборудование. Подскажем по ёмкости, футеровке и механизму разливки — доставка по Беларуси.
Частые вопросы
Чем отличаются типы литейных ковшей?
Главное отличие — способ слива металла: чайниковый разливает через носок при наклоне, барабанный — поворотом корпуса, стопорный — через донное отверстие (даёт чистый металл без шлака), конусный — через верхний край. Выбор зависит от требований к чистоте и дозированию.
Какая футеровка нужна для чугуна и для стали?
Для чугуна и цветных сплавов обычно достаточно шамотной футеровки. Для стали и более высоких температур применяют высокоглинозёмистые и корундовые массы — они выдерживают больший нагрев и служат дольше.
Как подобрать ёмкость литейного ковша?
Ёмкость указывают по массе расплава и подбирают под объём плавильной печи и массу отливок с небольшим запасом, чтобы закрыть форму за одну-две разливки и не остужать металл лишними циклами. Учитывайте, что футеровка уменьшает полезный объём.
Нужно ли прогревать ковш перед заливкой?
Да, обязательно. Новую футеровку сушат и прогревают, а перед каждой плавкой ковш подогревают — иначе холодный огнеупор даёт термоудар и трещины, а металл теряет температуру.
Как часто меняют футеровку ковша?
Футеровка — расходный элемент, её ресурс зависит от сплава, температуры и интенсивности работы. По мере износа её ремонтируют огнеупорными массами, а при значительном выгорании — перефутеровывают. Важно не доводить до прожога корпуса.
Доставляете ли литейное оборудование по Беларуси?
Да, ООО «Волковысский бизнес-центр» поставляет литейные ковши и сопутствующее оборудование по всей Беларуси. Поможем подобрать ковш и муфельную печь под ваши задачи.