

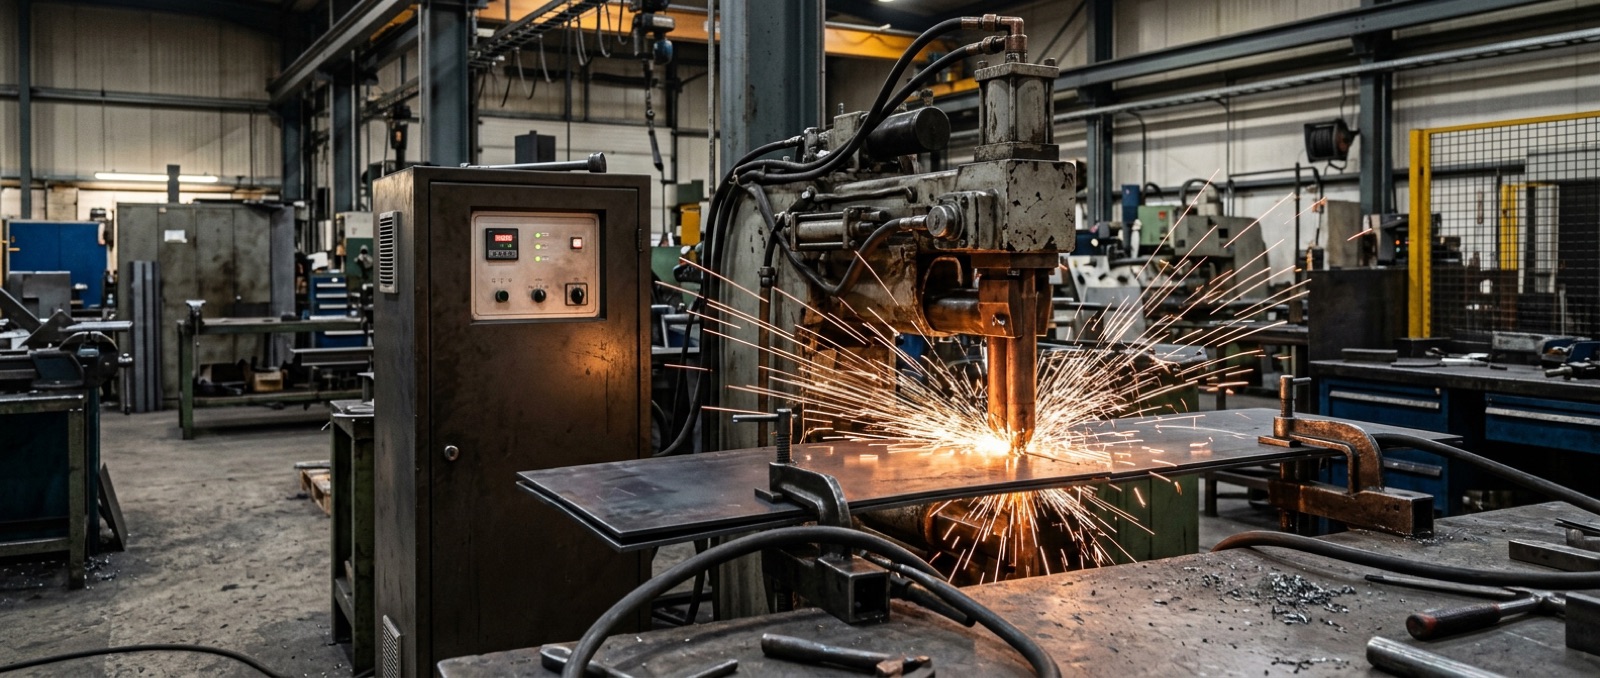
Контактная сварка — это соединение деталей за счёт нагрева зоны контакта проходящим током и осадки под давлением. Расплав идёт точечно, в самой стыковой зоне, а не по всей детали, поэтому шов получается быстрым, повторяемым и почти без присадочных материалов. Для метизных цехов, производителей сварной сетки и арматурных каркасов, кузовных участков СТО и мелкосерийных производств в Беларуси это рабочая лошадка: минута наладки — и пошёл поток одинаковых соединений.
Ниже разберём физику процесса, виды контактной сварки, устройство машины и роль регулятора цикла сварки (РКС), а также параметры, по которым технолог и снабженец выбирают оборудование. Поставки по всей Беларуси ведёт ООО «Волковысский бизнес-центр» (vbc.by) — и машины, и регуляторы, и запчасти к ним.
Как работает контактная сварка: физика в двух словах
В основе — закон Джоуля-Ленца: количество теплоты пропорционально квадрату тока, сопротивлению и времени (Q = I²Rt). Электроды сжимают детали и пропускают через них ток в тысячи и десятки тысяч ампер при низком напряжении. Наибольшее сопротивление — в зоне контакта деталей, поэтому именно там металл разогревается до пластичного или расплавленного состояния. Дальше усилие сжатия делает осадку: зёрна металла перемешиваются, и после остывания образуется литое ядро или сплошной шов.
Ключевых регулируемых величины три: сила тока, время его протекания и усилие сжатия. Мало энергии — непровар, много — выплеск металла, прожог и вмятины. Именно поэтому весь смысл современной машины сводится не к «трансформатору побольше», а к точному управлению циклом.
Виды контактной сварки и типы машин
Способ соединения задаёт и конструкцию машины, и её маркировку. В отечественной традиции буква «М» — машина, дальше идёт тип: Т — точечная, Ш — шовная, С — стыковая, П — подвесная (клещи).
| Вид сварки | Принцип | Где применяют | Обозначение машин |
|---|---|---|---|
| Точечная | Ядро расплава в одной точке между двумя электродами | Кузов, сетка, корпуса, метизы | МТ, МТР, МТП |
| Шовная | Ролики-электроды катятся и дают непрерывный герметичный шов | Баки, бочки, тонкостенные ёмкости | МШ |
| Стыковая сопротивлением | Детали сжимают торцами и нагревают током до осадки | Прутки, кольца малого сечения | МС, МСР |
| Стыковая оплавлением | Торцы оплавляют искрением, затем осаживают | Арматура, рельсы, трубы, крупное сечение | МС, МСО |
| Рельефная | Ток концентрируется на заранее выштампованных выступах | Гайки, кронштейны, платы к листу | на базе МТ с плитами |
Точечная и рельефная закрывают большинство серийных задач, шовная нужна там, где важна герметичность, стыковая оплавлением — для ответственных соединений большого сечения, где нужна прочность встык.
Из чего состоит машина контактной сварки
Внешне это станина с двумя консолями, но работоспособность держится на четырёх узлах:
- Сварочный трансформатор — понижает напряжение и выдаёт большой ток во вторичном контуре. Число ступеней регулирования определяет, насколько гибко можно подобрать ток под толщину металла.
- Привод сжатия — педальный (рычажный), пневматический или пневмогидравлический. От него зависит стабильность усилия и темп работы.
- Электроды и губки — медные сплавы (чаще хромовая бронза). Через них идёт ток и передаётся давление; это самый быстроизнашиваемый элемент.
- Контур водяного охлаждения — забирает тепло от электродов, вторичного контура и тиристоров. Без него машина уходит в перегрев за считанные минуты интенсивной работы.
Регулятор цикла сварки (РКС): мозг машины
Регулятор контактной сварки управляет тем, что глазом не поймать. Он синхронно с сетью открывает силовые ключи (тиристоры, в старых машинах — игнитроны), задаёт длительность импульса тока в периодах сети и его величину через угол включения (фазовое регулирование). По сути РКС проигрывает циклограмму: сжатие — сварка — проковка — пауза, иногда с подогревом и модуляцией тока по нарастанию.
Старый парк часто ещё работает на релейных регуляторах времени (РВИ) и игнитронных контакторах. Они «плывут» по стабильности, боятся просадок сети и не дают повторяемости. Разумная модернизация — поставить микропроцессорный регулятор контактной сварки РКС-801 или РКС-502ЛМ вместо устаревшей автоматики, сохранив саму машину, трансформатор и привод.
Чем отличаются РКС-801 и РКС-502ЛМ
Оба — микропроцессорные регуляторы для управления машинами точечной, шовной и стыковой сварки: задают ток, время и последовательность операций, синхронизируют включение тиристоров. Различаются они прежде всего исполнением и набором сервисных функций под конкретный парк оборудования, поэтому под свою машину модель подбирают по типу привода, числу программ и требованиям к интерфейсу, а не «по названию». Точные ТТХ уточняйте в карточке товара — выдумывать характеристики не станем.
Ключевые параметры выбора
Машину и регулятор подбирают не по «мощности вообще», а под конкретную толщину и материал деталей и под темп производства.
| Параметр | Что означает | На что влияет | Ориентир |
|---|---|---|---|
| Номинальная мощность, кВА | Мощность сварочного трансформатора | Максимальная толщина металла | чем толще детали, тем больше кВА |
| ПВ, % | Продолжительность включения (доля рабочего времени) | Допустимый темп без перегрева | серия требует высокого ПВ |
| Вылет и раствор | Глубина и высота рабочего окна | Габарит деталей, которые пролезут | под размер вашей заготовки |
| Усилие сжатия | Давление электродов на детали | Качество ядра, отсутствие выплесков | растёт с толщиной металла |
| Число ступеней трансформатора | Количество градаций вторичного напряжения | Гибкость подбора тока | больше ступеней — точнее настройка |
| Водяное охлаждение | Расход и подвод воды к узлам | Ресурс электродов и тиристоров | обязательно при потоке |
Практическое правило: сначала определите максимальную толщину и марку металла, затем требуемый темп (штук в час), и только под них считайте кВА, ПВ и усилие. Регулятор при этом должен «уметь» столько программ, сколько разных соединений вы варите.
Под какие задачи какое оборудование
Разные производства упираются в разные узкие места, и оборудование логично подбирать сценарно.
- Метизы и мелкие корпуса. Настольные и стационарные точечные машины, например машина контактной сварки МТ-501, дают ровные точки на тонком листе.
- Сварная сетка и арматурные каркасы. Здесь нужны усилие и жёсткий цикл — смотрите в сторону моделей вроде МТ-1928 и МТР-2401.
- Кузовной ремонт и монтаж на весу. Подвесные машины с клещами, например подвесная машина МТП-1110Л, позволяют варить там, где деталь не поднести к станку.
- Мелкосерийное производство. Универсальная точечная машина плюс современный РКС с несколькими программами — и переналадка между изделиями занимает минуты.
На что смотреть при покупке
Помимо таблицы параметров, полезно проверить приземлённые вещи, которые потом определяют себестоимость эксплуатации:
- Состояние вторичного контура и токопроводов — именно там теряется ток и растёт нагрев.
- Тип и ресурс электродов, их доступность на рынке РБ.
- Требования по воде и сжатому воздуху — хватает ли их в цеху.
- Какой регулятор стоит: если это РВИ или игнитроны, закладывайте замену на микропроцессорный РКС.
Часто выгоднее не покупать новую машину целиком, а взять исправную б/у станину и модернизировать её управление свежим регулятором — механика контактных машин живёт десятилетиями, устаревает как раз электроника.
Частые ошибки и техника безопасности
Большинство брака и поломок родом из одних и тех же промахов:
- Работа без охлаждения или со слабым потоком воды. Электроды «садятся», тиристоры перегреваются, точка плывёт.
- Грязная поверхность. Окалина, краска, масло меняют сопротивление контакта — ток гуляет, ядро непредсказуемо. Металл под сварку зачищают.
- Изношенные электроды. Расплющенный наконечник увеличивает пятно контакта и роняет плотность тока — точка не проваривается. Наконечники периодически правят.
- Отсутствие или плохое заземление. Токи большие, а значит электробезопасность и заземление корпуса — не формальность.
Отдельно про людей: защита глаз от выплесков, перчатки, отсутствие посторонних предметов в зоне электродов и обязательный контроль давления в пневмосистеме перед запуском.
Обслуживание и продление ресурса
Чтобы машина держала стабильную точку год за годом, регламент простой: следить за расходом и температурой охлаждающей воды, регулярно править и менять электроды, подтягивать контактные соединения вторичного контура, продувать шкаф управления от пыли. Регулятор РКС в обслуживании неприхотлив, но любит стабильное питание и чистые контакты датчиков. При переходе на новый регулятор имеет смысл заодно проверить синхронизацию по сети и калибровку тока.
Что купить и с чего начать
Если задача — обновить управление существующей машины, начните с регулятора: РКС-801 и РКС-502ЛМ закрывают точечную, шовную и стыковую сварку. Если нужна машина под конкретный сценарий — смотрите модели МТ, МТР и подвесные МТП. Полный перечень удобно смотреть в разделе оборудование для контактной сварки на vbc.by. ООО «Волковысский бизнес-центр» отгружает по всей Беларуси и поможет подобрать связку «машина + регулятор» под вашу толщину металла и темп.
Частые вопросы
Чем контактная сварка лучше дуговой для серии?
Она быстрее и повторяемее: один цикл занимает доли секунды, соединения одинаковы и почти не требуют присадки. На потоке метизов, сетки и кузовных деталей это заметно снижает трудоёмкость и брак.
Можно ли модернизировать старую машину, не меняя её целиком?
Да, и это частый сценарий. Механика контактных машин живёт десятилетиями, а устаревает электроника. Замена релейного РВИ или игнитронов на микропроцессорный РКС возвращает стабильность цикла при сохранении станины и трансформатора.
В чём разница между РКС-801 и РКС-502ЛМ?
Оба — микропроцессорные регуляторы для управления машинами точечной, шовной и стыковой сварки. Отличаются исполнением и набором сервисных функций под конкретный парк, поэтому модель подбирают по типу привода и требованиям к программам, а точные характеристики смотрят в карточке товара.
Как понять, какая мощность машины нужна?
Отталкивайтесь от максимальной толщины и марки металла и от темпа работы. Чем толще детали и выше поток, тем больше номинальная мощность в кВА, усилие сжатия и требуемый ПВ. Точную модель проще подобрать вместе с поставщиком.
Обязательно ли водяное охлаждение?
При эпизодической работе на тонком листе можно обойтись, но при потоке охлаждение обязательно. Без него перегреваются электроды и тиристоры, падает ресурс и уходит стабильность точки.
Доставляете ли вы по Беларуси?
Да, ООО «Волковысский бизнес-центр» отгружает машины и регуляторы контактной сварки по всей Беларуси. Ассортимент и наличие смотрите в разделе оборудования для контактной сварки на vbc.by, там же поможем с подбором.